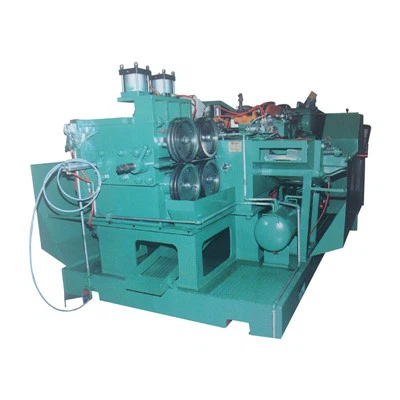
1. A kovácsoló lyukasztógép egy fix zár hatoldalas vezetővel és egy négy sarok nyolcoldalas vezetővel van felszerelve a 300T és annál nagyobb méretekhez.
2. Az összecsukható lyukasztógép alacsony átfogó hézaggal és alacsony zajszinttel rendelkezik.
3. Nagy merevségű test, kis deformáció a bélyegzés során és a nagy pontosságú megmunkálás megvalósítása.
4. Kényelmes működés megvalósítása.
5. A forma élettartama jelentősen javult.
6. Anyagvágás közben a vágási zaj alacsony.
7. Kovácsoló lyukasztógép teljesen intelligens PLC-vezérlés, elektromos formaállítás, túlterhelés-hidraulikus védelem; Változtatható frekvencia beállítás és automatikus olajlezáró riasztóberendezés; Elektronikus digitális kijelző modul nagy memória funkcióval, opcionális hidraulikus reteszelő és emelő automata eszközzel.


|
Tétel |
DPE-160 |
DPE-200 |
|||
|
Modell |
V |
H |
V |
H |
|
|
Kapacitás |
Tonna |
160 |
200 |
||
|
Névleges űrtartalom |
mm |
6 |
3 |
6 |
3 |
|
Löket per perc |
s.p.m |
30~55 |
40~85 |
20~50 |
35~70 |
|
Lökethossz |
mm |
180 |
130 |
250 |
150 |
|
Die Height |
mm |
450 |
400 |
500 |
450 |
|
Diabeállítás |
mm |
100 |
120 |
||
|
Csúszda terület |
mm |
1600×650 |
1990×750 |
||
|
Bolster terület |
mm |
1800×760×150 |
2200×940×170 |
||
|
Fő motor |
kw.p |
15×4 |
18.5×4 |
||
|
Csúsztassa be az eszközt |
Elektromos vezetés |
||||
|
Légnyomás |
kg/cm² |
5-6 |
5-6 |
||
|
Precíziós prések |
CNS(Jls)1 osztály |
||||
|
Tétel |
DPE-250 |
DPE-300 |
|||
|
Modell |
V |
H |
V |
H |
|
|
Kapacitás |
Tonna |
250 |
300 |
||
|
Névleges űrtartalom |
mm |
7 |
3 |
7 |
3 |
|
Löket per perc |
s.p.m |
20~40 |
30~60 |
20~40 |
30~50 |
|
Lökethossz |
mm |
280 |
170 |
300 |
170 |
|
Die Height |
mm |
550 |
450 |
550 |
450 |
|
Diabeállítás |
mm |
120 |
120 |
||
|
Csúszda terület |
mm |
22300×900 |
2500×900 |
||
|
Bolster terület |
mm |
2500×1000×170 |
2500×1000×190 |
||
|
Fő motor |
kw.p |
22×4 |
30×4 |
||
|
Csúsztassa be az eszközt |
Elektromos vezetés |
||||
|
Légnyomás |
kg/cm² |
5-6 |
5-6 |
||
|
Precíziós prések |
CNS(Jls)1 osztály |
||||
|
Tétel |
DPE-400 |
DPE-500 |
|||
|
Modell |
V |
H |
V |
H |
|
|
Kapacitás |
Tonna |
400 |
500 |
||
|
Névleges űrtartalom |
mm |
7 |
3 |
9 |
5 |
|
Löket per perc |
s.p.m |
20~30 |
20~40 |
20~25 |
20~35 |
|
Lökethossz |
mm |
300 |
170 |
300 |
170 |
|
Die Height |
mm |
550 |
450 |
650 |
550 |
|
Diabeállítás |
mm |
150 |
150 |
||
|
Csúszda terület |
mm |
2700×1000 |
3000×1100 |
||
|
Bolster terület |
mm |
2700×1000×200 |
3200×1200×200 |
||
|
Fő motor |
kw.p |
37.5×4 |
45×4 |
||
|
Csúsztassa be az eszközt |
Elektromos vezetés |
||||
|
Légnyomás |
kg/cm² |
5-6 |
5-6 |
||
|
Precíziós prések |
CNS(Jls)1 osztály |
||||
|
Tétel |
DPE-600 |
||
|
Modell |
V |
H |
|
|
Kapacitás |
Tonna |
600 |
|
|
Névleges űrtartalom |
mm |
10 |
5 |
|
Löket per perc |
s.p.m |
20~25 |
20~35 |
|
Lökethossz |
mm |
350 |
200 |
|
Die Height |
mm |
650 |
550 |
|
Diabeállítás |
mm |
150 |
|
|
Csúszda terület |
mm |
3300×1300 |
|
|
Bolster terület |
mm |
3650×1500×200 |
|
|
Fő motor |
kw.p |
50×4 |
|
|
Csúsztassa be az eszközt |
Elektromos vezetés |
||
|
Légnyomás |
kg/cm² |
5-6 |
|
|
Precíziós prések |
CNS(Jls)1 osztály |
||
|
Standard tartozékok |
● |
|
Hidraulikus túlterhelés védő |
● |
|
Frekvencia inverter |
● |
|
Csúsztassa be az eszközt |
● |
|
Magasságjelző |
● |
|
Kiegyensúlyozó eszköz |
● |
|
Forgó bütykös kapcsoló |
● |
|
Forgattyúszög jelző |
● |
|
Tápegység |
● |
|
Elektromos ütésszámláló |
● |
|
Levegőforrás tartály |
● |
|
Presrt számláló |
● |
|
Presrt számláló |
● |
|
Túlfutás elleni biztonsági eszköz ellen |
● |
|
Karbantartó szerszámos doboz |
● |
|
Kezelési kézikönyv |
● |
|
Standard tartozékok |
○ |
|
Elektromos automata kenőrendszer |
○ |
|
Pneumatikus menetcsillapító eszköz |
○ |
|
Lábkapcsoló |
○ |
|
Gyors vágószerszám-cserélő eszköz (alakemelő, bilincs és vágókar váltó üzemmód) |
○ |
|
Csúsztassa ki a kiütőeszközt |
○ |
|
Adagolási hibaészlelési hozzájárulás |
○ |
|
Anti-Vibration Press Mount |
○ |
|
Foto-elektronikus biztonsági eszköz |
○ |
|
Etető |
○ |
|
Uncoiler |
○ |
|
Szintező |
○ |
|
Machanizmus kéz |
○ |
|
Die Room Light |
○ |
Melyek a legfontosabb tényezők, amelyek befolyásolják a visszapattanást?
1. Az anyagok mechanikai tulajdonságai nyírószilárdságukra, szakítószilárdságukra, folyáshatárukra és nyúlásukra vonatkoznak. Az anyagok különböző típusai, minőségei és állapotai miatt mechanikai tulajdonságaik is változnak. A fémanyagok két típusra oszthatók: színesfémekre és vasfémekre.
A közönséges feketefémek közé tartozik az elektromos célokra használt ipari tiszta vas, elektromos szilícium acél, közönséges szénacél, szén szerkezeti acél, kiváló minőségű szénacél, ötvözött szerkezeti acél, rozsdamentes acél stb. , alumínium-magnéziumötvözet, kemény alumínium (alumínium és alumíniumötvözet lemezanyagok elsősorban tiszta alumíniumot, kemény alumíniumot, rozsdaálló alumíniumot és kovácsolt alumíniumot tartalmaznak); A réztípusok közé tartozik a lila réz, sárgaréz, bronz, alumíniumbronz, alumínium-mangánbronz, szilícium-mangánbronz és mások, valamint a titánötvözetek.
Az anyagok halmazállapotai közé tartozik a lágyított, nem lágyított, normalizált, hőkezelt, hőkezelt, hidegen edzett, lágy kemény, extra kemény stb.
A visszapattanási érték csökkentése érdekében a mechanikai tulajdonságok viszonylag egyenletes eloszlású fémlemezét kell választani.
2. Az anyagok felületi minősége
A lemezvastagság pontossága, a felület minősége és a síkosság jelentős hatással van a visszarugózásra. Ha a fémlemez vastagságának tűréstartománya nagy, akkor a visszapattanási szög ingadozása nagy lesz; Minél vékonyabb a fémlemez vastagsága, annál nagyobb hatással van erre a szempontra. Ezenkívül, ha az anyag felülete egyenetlen, kiálló és szennyeződéseket tartalmaz, a hajlítás során feszültségkoncentráció lép fel, ami jelentős hatással lesz a visszapattanásra.


3. Relatív hajlítási sugár R/TR: hajlítási lapátsugár; T: Minél nagyobb az anyagvastagság relatív hajlítási sugár R/T értéke, annál nagyobb a visszapattanási érték. Ha az R/T érték magas, a deformáció mértéke kicsi, és az anyag keresztmetszetének közepén egy nagy rugalmas zóna jelenik meg, ami magas visszapattanási értéket eredményez. Ezért a visszapattanás hatásának csökkentése érdekében általában kis relatív hajlítási sugarat választanak. A túl kicsi hajlítási sugár azonban könnyen repedést okozhat a kanyarban, ezért ki kell egyensúlyozni.
4. Minél nagyobb a hajlítási szög, annál nagyobb a deformációs zóna, és annál nagyobb a visszapattanási érték, de a hajlítási szög visszapattanási értéke független a hajlítási sugártól.
5. A hajlított rész alakja és a szerszám munkarészének méretei jelentős hatással vannak a visszapattanási értékre. Például a hajlítási folyamat során az U alakú alkatrészek hajlítási mérete megváltozhat a prés űrtartalmának és munkasebességének különbségei miatt. Ezen túlmenően magának a présnek a rossz pontossága vagy a présközpont és a présforma nyomóközpontja közötti inkonzisztencia is alak- és méreteltéréseket okozhat.
Általában, ha a hajlítóerő kicsi, a visszapattanási szög nagy. Az alkalmazott erő növelésével tulajdonképpen a hajlítósáv korrekciója alapvetően csökkentheti vagy megközelítheti a nulla visszapattanási szöget.


Gyári kijelző

Népszerű tags: kovácsoló lyukasztógép, Kína kovácsoló lyukasztógép gyártói, beszállítói, gyárai, ipari alkatrészek kovácsolása, A technológiai fejlesztés kovácsolása, digitális kovácsolás, a repülőgépalkatrészek kovácsolása, gépi felület kovácsolása, A gépi meghajtók kovácsolása